

Sıcak-daldırma galvanizli boyunduruk plakalarının temel üretim süreci, "alt tabaka işleme → yüzey ön işlemi → sıcak-daldırma galvanizleme →-sonrası işlem → inceleme ve sevkiyat" etrafında döner. Bağlantı plakalarının mekanik özelliklerini, korozyon direncini ve uyumluluğunu sağlamak için her adım hassasiyet, temizlik ve kaplama kalitesi üzerinde sıkı kontrol gerektirir. Spesifik adımlar aşağıdaki gibidir:
Alt tabaka seçimi: Bağlantı plakasının gerilim seviyesine (110kV/220kV/500kV/UHV) ve nominal yüküne bağlı olarak, alt tabakanın çekme ve kesme mukavemetinin standartları karşıladığından emin olmak için (alt tabakadaki kusurlar nedeniyle daha sonra kırılmayı önlemek için) GB/T 700 (Q235) ve GB/T 1591 (Q345) gibi standartları karşılayan düşük alaşımlı yüksek mukavemetli çelik levhalar veya dövme malzemeleri seçin.
Malzeme kesimi: CNC alevle kesme, plazma kesme veya lazerle kesme kullanılarak çelik plaka, bağlantı plakası tasarım çizimlerinin şekline (dikdörtgen, üçgen, Y-şeklinde vb.) göre boşluklar halinde kesilir. Temel gereksinimler: Kesici kenarlar düz olmalı, çapaksız, çatlak veya oksit kalıntısı içermemeli ve boyutsal hata ±1 mm dahilinde kontrol edilmelidir (sonraki işlemlerin doğruluğunu sağlamak için).
Damgalama: Kalın levhalar veya yüksek gerilim gereksinimleri olan türler için, kesimden sonraki işlenmemiş parçaların bir dövme presine veya damgalama presine yerleştirilmesi ve metalin iç tanelerini inceltmek ve genel mukavemeti artırmak için kalıpta dövme yoluyla şekillendirilmesi gerekir.
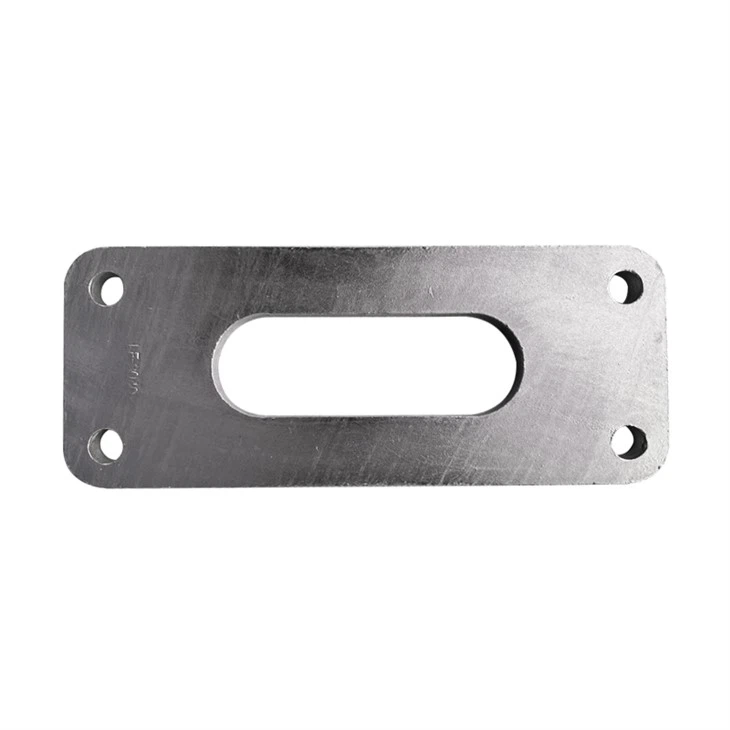
İşleme Delikleri: CNC delme makineleri veya işleme merkezleri kullanılarak sıcak-daldırma galvanizli boyunduruk plakalarının cıvata delikleri, askı delikleri ve diğer bağlantı arayüzleri çizimlere göre hassas bir şekilde işlenir. Delik çapı toleransı H12 sınıfı (±0,15 mm) dahilinde kontrol edilir ve izolatör cıvataları, kelepçeler ve diğer donanımlarla hassas eşleşmeyi sağlamak için delik aralığı hatası ±0,5 mm'den az veya eşittir. Keskin kenarların neden olduğu gerilim yoğunlaşmasını önlemek ve galvanizleme sırasında kaplama birikmesini önlemek için delik kenarları yuvarlatılmıştır (R 2 mm'den büyük veya eşit).
Kenar taşlama: Çapakları, çapakları ve işleme izlerini gidermek için bağlantı plakasının kesik kenarlarını, açıklıklarını ve yüzeylerini bir taşlama çarkı veya parlatma makinesi kullanarak taşlayın; Bağlantı plakasının düzlük hatasının 2 mm/m'den az veya buna eşit olmasını sağlamak için deforme olmuş parçaları yeniden şekillendirin ve düzeltin.
Alkali yağ giderme: Yüzey yağını, kesme sıvısını ve tozu çıkarmak için bağlantı plakasını 60-80 derecede alkali yağ giderme tankına 10-20 dakika batırın; yağ kalıntısı kalmadığından emin olmak için temiz suyla iyice durulayın. Pası gidermek için temizleme: Yüzeydeki oksit tabakasını, pası ve yuvarlanan oksit filmini çıkarmak için yağdan arındırılmış bağlantı plakasını 15-30 dakika boyunca %15-20 hidroklorik asit temizleme tankına batırın; Belirli alanlarda pasın tamamen giderilmesini önlemek için asitle temizleme sırasında düzenli olarak karıştırın.
Fluxing işlemi: Durulanan plakayı 70-80 derecedeki flux banyosuna yerleştirin ve yüzeyde düzgün bir flux filmi oluşturmak için 3-5 dakika bekletin. Bu film havayı izole edebilir ve alt tabakanın ikincil oksidasyonunu önleyebilir; aynı zamanda çinko sıvısının yüzey gerilimini de azaltarak çinko sıvısının alt tabakanın yüzeyini eşit şekilde kaplamasını sağlar.
Çinko daldırma işlemi: Kurutulmuş bağlantı plakasını dikey olarak çinko sıvısına yerleştirmek için özel bir askı kullanın ve çinko sıvısının alt tabakanın yüzeyini tamamen ıslatmasını ve metalurjik olarak bağlı bir çinko-demir alaşımı katmanı + saf çinko katmanı kompozit yapısı oluşturmasını sağlamak için 3-5 dakika batırın. Bu aynı zamanda sıcak daldırma galvanizli boyunduruk plakalarında da en önemli süreçtir.
Kontrollü çinko soğutma: Çinko-batırılmış plakalar yavaşça çinko sıvısından kaldırılır ve yüzeydeki fazla çinko sıvısı, kaplama kalınlığını kontrol etmek için titreşimli bir askı veya hava bıçağıyla üflenir; daha sonra hızlı soğutma için bir soğutma suyu tankına yerleştirilirler; bu, kaplama kristallerini inceltir ve sertliği ve aşınma direncini artırır;
Temizleme ve parlatma: Soğuduktan sonra, pürüzsüz bir yüzey elde etmek için sıcak-daldırma galvanizli boyunduruk plakalarının yüzeyindeki çinko nodüllerini, çinko izlerini ve bağlantı işaretlerini temizlemek için bir tel fırça veya taşlama çarkı kullanın; Cıvata yerleştirmeyi etkileyen kaplama oluşumunu önlemek için açıklıklarda ikincil temizlik yapın.





